搜索更多信息

在江苏钢结构、铸造、机械加工行业,悬链式与台车式抛丸机是工件除锈、去氧化皮的主流表面处理设备。二者虽然都配备抛丸器、弹丸循环系统与除尘单元,但主体承载结构差异显著,直接决定适用工况、产能与运维方式,企业选型时需要结合工件规格与生产模式综合考量。
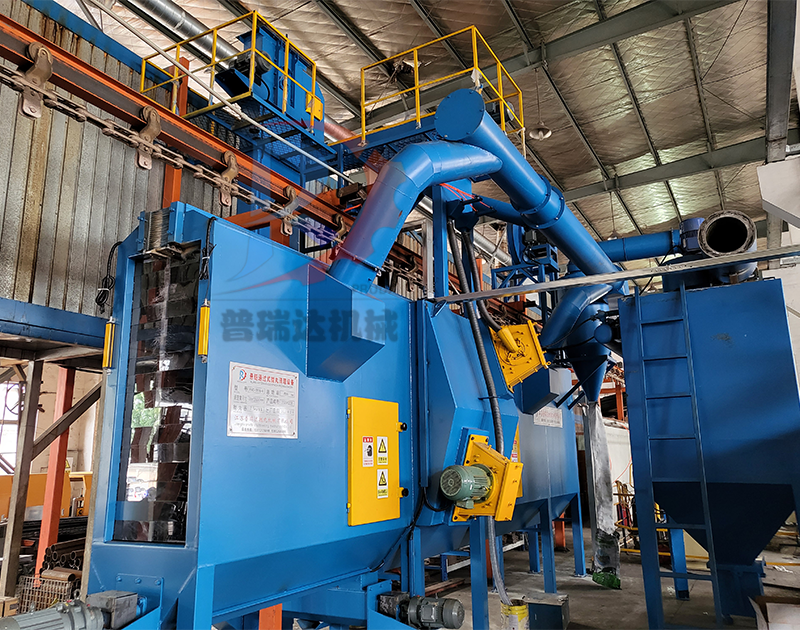
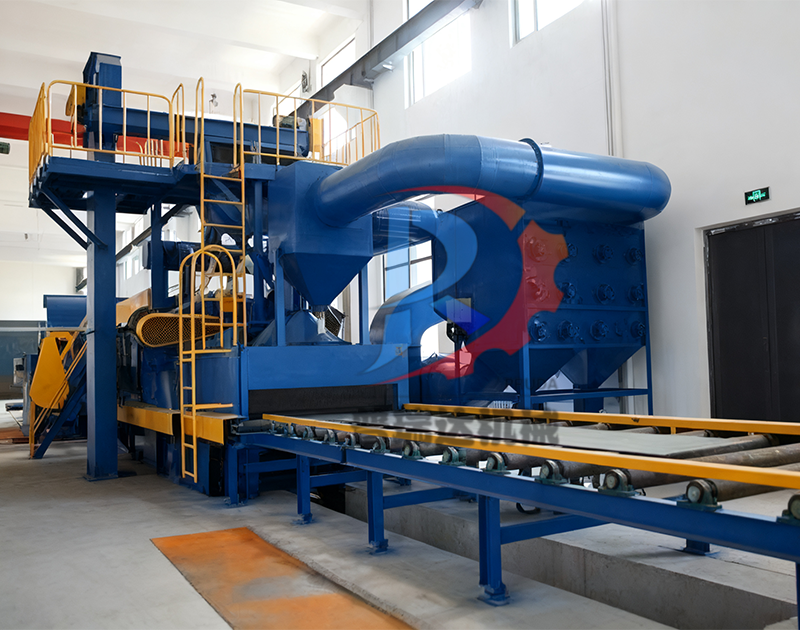
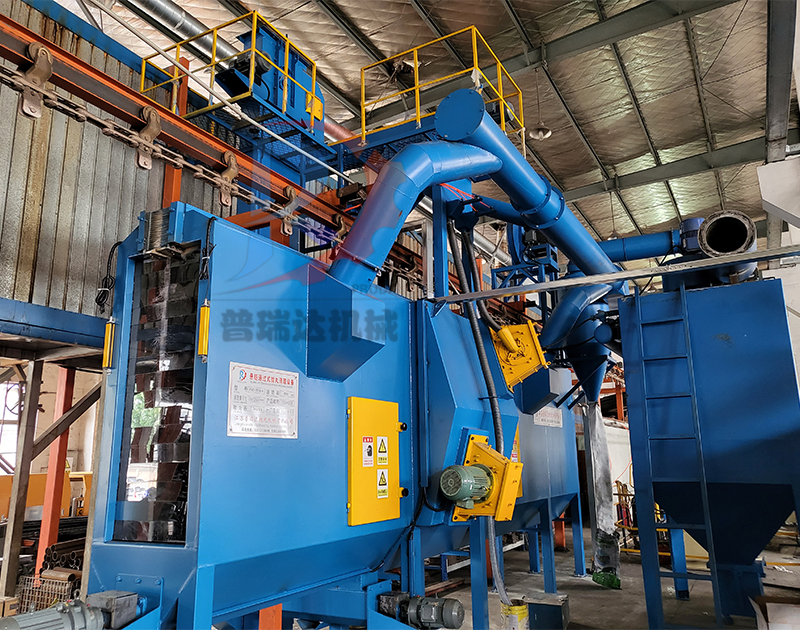
悬链式抛丸机的核心是顶部悬链输送机构,由架空轨道、重型驱动链条、多组吊钩及工件自转装置组成。工件吊挂在吊钩上,随链条连续或步进式移动,自动完成上料、抛丸、下料全流程,工件进入清理室后可同步自转,保证多面均匀受弹。室体为长筒型贯通结构,抛丸器沿室体两侧分层布置,适配连续流水作业。底部配置螺旋输送机、斗式提升机和风选分离器,持续回收钢丸。整套设备自动化程度高,可 24 小时不间断批量处理,适合中小型可吊挂铸件、焊接件,广泛用于江苏汽车配件、电机壳体、批量钢结构小件生产线。但受吊钩承重限制,难以处理超重、底部无法悬空的工件,悬链轨道与吊钩属于易损件,需要定期检查链条张紧度与吊钩磨损。
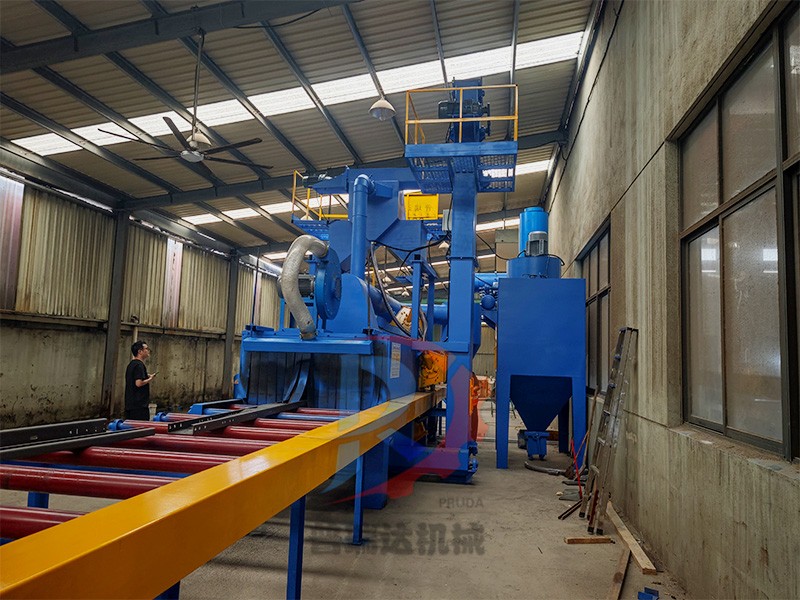
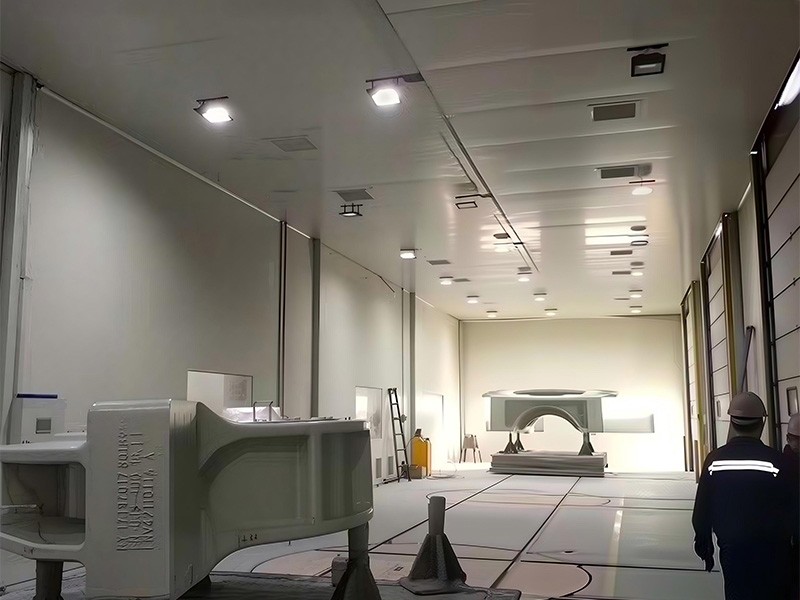
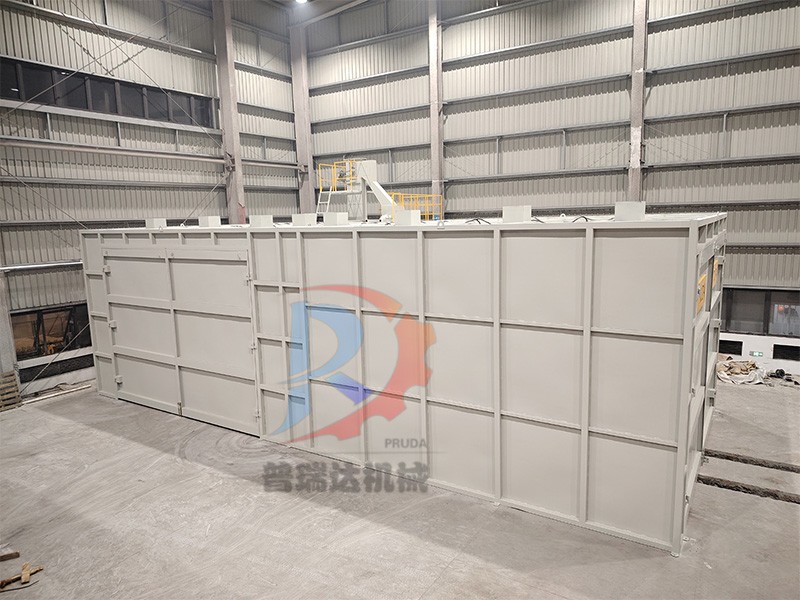
台车式抛丸机以地面轨道移动台车作为承载主体,取消顶部悬链结构。台车自带旋转工作台,工件直接放置在台车上固定,台车沿轨道驶入密闭清理室,锁紧定位后,工作台带动工件原地旋转接受抛丸。室体为箱式单开门结构,抛丸器多角度布置,适配大型重型工件。台车承载能力强,可承载数吨至数十吨工件,风电构件、机床床身、大型铸锻件、重型钢结构都可放置,不受吊挂限制。设备为间歇式作业,单次装料后完成一轮清理,再开门出料,单批次灵活性强,适合江苏重工、矿山机械企业小批量、大吨位工件加工。缺点是无法连续生产,装卸料需要停机,生产效率低于悬链式。
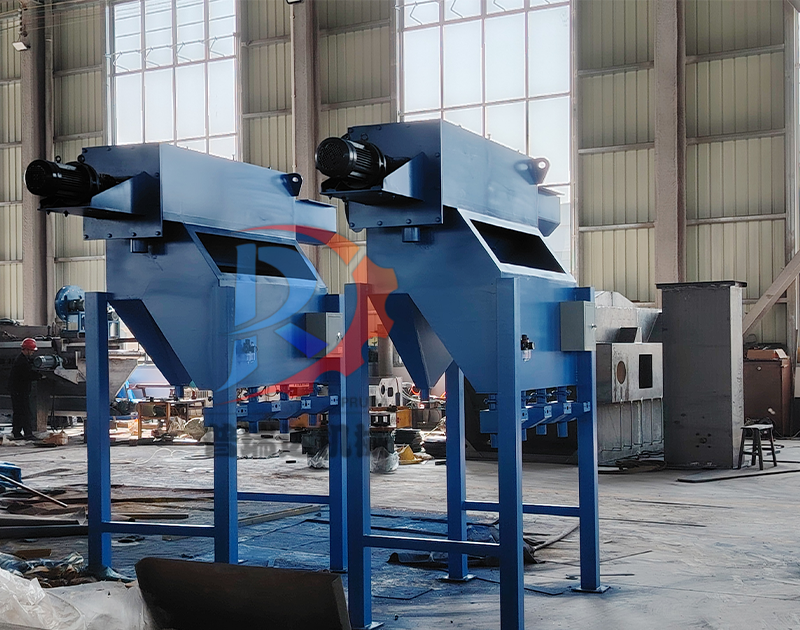
两类设备的弹丸回收与除尘系统原理相近,但结构细节不同。悬链式设备的丸料收集沿长室体布置多条螺旋输送;台车式集中在箱室底部,管路更短。悬链式占地面积偏长,台车式设备占地偏宽,厂房空间规划也要区别对待。
总结来看,悬链式依靠架空链条实现连续输送,主打大批量吊挂工件;台车式依靠重载移动台车,主打重型大件间歇清理。江苏地区制造企业选型,批量小件优先悬链式;大型厚重铸件、钢结构件,则优先台车式抛丸机。选对结构类型,既能提升表面处理质量,也能降低设备长期运维成本。